Ab wann lohnt sich ein Großformat-3D-Drucker? Ein tiefer Praxisbericht über Bauvolumen, Kostenfallen, FDM vs. SLA und echte ROI-Zahlen für die Industrie.
Wer schon einmal versucht hat, ein 800 Millimeter langes Gehäuseteil in vier Einzelstücken zu drucken, kennt den Schmerz. Man verbringt Stunden mit dem Zerschneiden der CAD-Datei, druckt tagelang, nur um am Ende mit Epoxidharz, Spachtelmasse und Schleifpapier eine Naht zu kaschieren, die unter mechanischer Belastung ohnehin wieder reißt. In meinen 15 Jahren Praxis im industriellen 3D-Druck habe ich unzählige solcher "Frankenstein-Bauteile" gesehen. Irgendwann kommt in jedem produzierenden Unternehmen der Punkt, an dem das Standard-Bauvolumen von 300 x 300 x 300 mm einfach nicht mehr ausreicht.
Genau hier beginnt die Welt des Großformat-3D-Drucks. Doch Vorsicht: Ein größeres Bauvolumen bedeutet nicht einfach nur "mehr Platz". Die physikalischen Herausforderungen wachsen exponentiell mit jedem Zentimeter. Wer glaubt, er könne die Druckparameter eines Desktop-Geräts 1:1 auf einen halben Kubikmeter Bauraum übertragen, wird eine teure Lektion in Sachen Warping (Verzug) und Schichtdelamination lernen.
In diesem Artikel zeige ich Ihnen ungeschönt, worauf es beim Sprung in die Großformat-Klasse wirklich ankommt, welche Technologien sich 2025 bewähren und wo die versteckten Kostenfallen lauern.
Ab wann sprechen wir von Großformat-3D-Druck?
Die Definitionen in der Branche gehen auseinander. Für mich und meine Kollegen bei der BFI Innovation GmbH beginnt das echte industrielle Großformat bei einer Kantenlänge von mindestens 500 mm. Geräte wie der CreatBot Grossformat-Drucker D600 Pro (600 x 600 x 600 mm) oder der Intamsys Hochtemperatur-Drucker FUNMAT PRO 610HT (610 x 508 x 508 mm) definieren diesen Standard in der FDM Technologie.
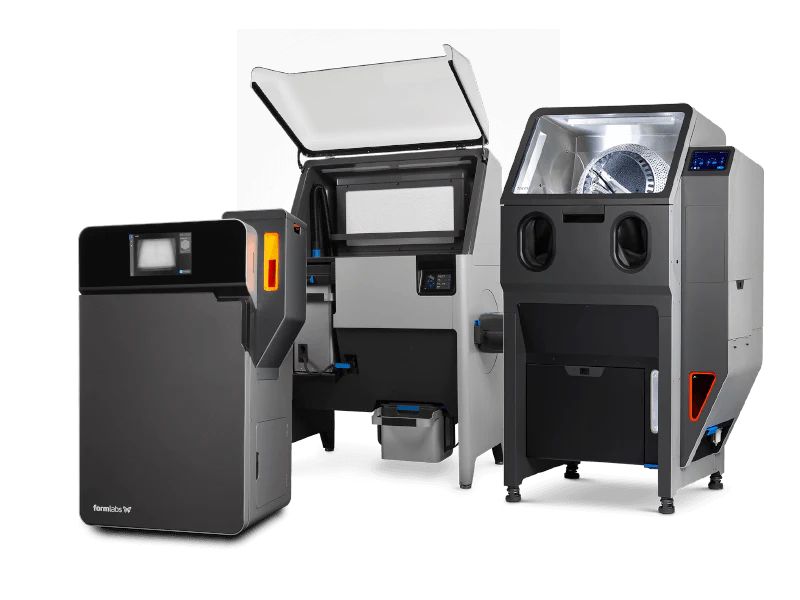
Im Bereich der SLA Technologie gelten bereits Maschinen wie der Form 3L von Formlabs mit 335 x 200 x 300 mm als großformatig, da flüssigkeitsbasierte Harzprozesse ab dieser Größe enorme Herausforderungen an die Schälkräfte (Peel Forces) und die Wannenstabilität stellen.
(Abbildung: Schematische Darstellung der Schälkräfte bei einem Bottom-Up-SLA-Drucker im Großformat, die auf das Bauteil wirken)
FDM vs. SLA im Großformat: Ein ungleiches Duell?
Wenn Kunden in unseren BFI 3D Showroom nach Nürnberg kommen, lautet die erste Frage meist: "Welches Verfahren ist das beste für große Teile?" Die Antwort hängt massiv von der Anwendung ab.
Bei FDM (Fused Deposition Modeling) kämpfen wir bei großen Bauteilen primär mit dem thermischen Verzug. Ein 600 mm langes ABS-Bauteil schrumpft beim Abkühlen um bis zu 0,8 Prozent. Das sind fast 5 Millimeter! Ohne einen aktiv beheizten Bauraum – und ich spreche hier von echten 70 °C bis 300 °C Kammertemperatur, nicht nur einem warmen Druckbett – reißt Ihnen das Bauteil unweigerlich von der Druckplatte oder spaltet sich in der Mitte.
SLA (Stereolithografie) hingegen liefert gigantische Bauteile mit makellosen Oberflächen und isotropen Eigenschaften. Der Formlabs 3D-Drucker Form 3L nutzt beispielsweise zwei Laser, um den großen Bauraum effizient abzudecken. Das Problem hier? Die Harzkosten und das Gewicht. Ein massives SLA-Teil kann schnell mehrere Kilo wiegen. Bei einem Harzpreis von ca. 150 bis 200 EUR pro Liter (Stand 2025) wird ein massiver Druck extrem teuer, wenn man die Software-Funktionen zum Aushöhlen (Hollowing) nicht meisterhaft beherrscht.
Vergleichstabelle: Großformat-Systeme 2025 im Praxis-Check
Um das greifbar zu machen, vergleichen wir drei konkrete Maschinen, die wir im DACH-Raum häufig bei Automobilzulieferern und im Maschinenbau installieren:
| Spezifikation | CreatBot D600 Pro 2 | Intamsys FUNMAT PRO 610HT | Formlabs Form 3L | | :--- | :--- | :--- | :--- | | Technologie | FDM | FDM (Hochtemperatur) | SLA (LFS) | | Bauvolumen (mm) | 600 x 600 x 600 | 610 x 508 x 508 | 335 x 200 x 300 | | Max. Düsen-/Lasertemp. | 420 °C | 500 °C | 250 mW (Laserleistung) | | Kammertemperatur | 70 °C | 300 °C | 35 °C (Harzheizung) | | Typische Materialien | PLA, ABS, PC, Carbon-Mix | PEEK, PEKK, ULTEM, PPSU | Tough, Rigid, Draft Resin | | Praxis-Toleranz | ± 0,2 mm | ± 0,15 mm | ± 0,1 mm | | Einstiegspreis (ca.) | 15.000 EUR | 85.000 EUR | 11.000 EUR |
Hinweis: Preise sind Richtwerte für 2025 inkl. Basis-Zubehör. Für eine exakte Kalkulation nutzen Sie gerne unseren ROI-Rechner.
Die bittere Wahrheit: Was im Großformat oft schiefgeht
Ich bin ehrlich: Großformatdruck verzeiht keine Fehler. Wenn ein Druck nach 48 Stunden bei 95 % abbricht, haben Sie nicht nur Zeit, sondern oft auch Material im Wert von mehreren hundert Euro vernichtet.
In Kundenprojekten habe ich festgestellt, dass die meisten Fehldrucke nicht an der Hardware liegen, sondern an der mangelnden Vorbereitung. Ein klassisches Beispiel ist die Feuchtigkeit im Filament. Bei einem 3-Tage-Druck zieht ein Nylon- oder Polycarbonat-Filament unweigerlich Feuchtigkeit aus der Umgebungsluft, wenn es nicht in einer aktiven Trockenbox (Drybox) gelagert wird. Das Wasser verdampft in der 300 °C heißen Düse schlagartig, reißt Löcher in die Extrusionslinie und ruiniert die mechanische Stabilität des gesamten Bauteils.
Ein weiteres massives Problem ist die Druckbettkalibrierung. Ein 600 x 600 mm großes Aluminiumbett dehnt sich beim Aufheizen auf 120 °C thermisch aus. Es wölbt sich. Wer das Bett im kalten Zustand levelt, wird beim Druck der ersten Schicht gnadenlos scheitern.
Echte Vor- und Nachteile des Großformat-Drucks
| Vorteile (Pro) | Nachteile (Contra) | | :--- | :--- | | Keine Montage nötig: Nahtlose, mechanisch hochbelastbare Endbauteile. | Hohes Risiko: Ein Druckabbruch nach 3 Tagen kostet massiv Zeit und Geld. | | Skaleneffekte: Druck von Dutzenden Kleinteilen in einem einzigen Job (Batch-Produktion). | Infrastruktur: Benötigt oft Starkstrom, Abluftsysteme und verstärkte Böden. | | Designfreiheit: Komplexe Geometrien in Originalgröße (z.B. Stoßstangen, Vorrichtungen). | Nachbearbeitung: Große Stützstrukturen lassen sich schwerer entfernen; Waschstationen müssen riesig sein. |
Schritt-für-Schritt: So gelingt der erste 50-Stunden-Druck
Damit Ihr nächstes Großprojekt nicht im Mülleimer landet, gehen Sie nach diesem bewährten Schema vor:
- Materialtrocknung: Filament mindestens 12 Stunden vor Druckbeginn bei herstellerspezifischer Temperatur (z.B. 80 °C für PC) aktiv trocknen. Während des Drucks in der Drybox belassen.
- Thermische Sättigung: Heizen Sie das Druckbett und die Baukammer auf Zieltemperatur auf und warten Sie mindestens 45 Minuten, bevor Sie leveln oder den Druck starten. Das Metall muss sich vollständig ausdehnen.
- Düsenwahl anpassen: Drucken Sie große Teile nicht mit einer 0,4 mm Düse. Wechseln Sie auf 0,8 mm oder 1,2 mm. Das reduziert die Druckzeit oft um 60 % und erhöht die Schichthaftung enorm.
- Slicer-Optimierung: Nutzen Sie adaptive Schichthöhen. Große vertikale Flächen können mit 0,6 mm Schichthöhe gedruckt werden, feine Rundungen an der Oberseite mit 0,2 mm.
- Stützstrukturen minimieren: Richten Sie das Bauteil so aus, dass der Support-Bedarf minimal ist. Bei FDM-Druckern mit Dual-Extruder lohnt sich wasserlösliches Supportmaterial (PVA/SR-30) nur an kritischen Schnittstellen, da es teuer ist und die Druckzeit durch den Werkzeugwechsel verlängert.
(Abbildung: Slicer-Vorschau eines optimierten Bauteils mit adaptiven Schichthöhen und minimalem Support)
Praxis-Tipps für den industriellen Alltag
Aus hunderten Installationen im Großraum Nürnberg und dem gesamten DACH-Raum haben sich folgende Handlungsempfehlungen herauskristallisiert:
- Tipp 1: Der Klebestift reicht nicht mehr. Bei großen FDM-Drucken wirken enorme Scherkräfte auf das Druckbett. Nutzen Sie professionelle Haftvermittler (wie Magigoo) passend zum Material (z.B. Magigoo PC für Polycarbonat).
- Tipp 2: Aushöhlen ist Pflicht bei SLA. Drucken Sie große Harz-Teile niemals massiv. Nutzen Sie eine Wandstärke von 3-5 mm und integrieren Sie ein internes Gitter (Lattice-Struktur). Vergessen Sie nicht die Abflusslöcher (Drain Holes) an der tiefsten und höchsten Stelle, sonst platzt das Bauteil beim Nachhärten auf.
- Tipp 3: USV-Anlage installieren. Ein kurzer Stromausfall von 2 Sekunden ruiniert einen 4-Tage-Druck. Eine Unterbrechungsfreie Stromversorgung (USV) für 500 Euro ist die beste Versicherung für Ihren 50.000-Euro-Drucker.
- Tipp 4: Pellet-Druck prüfen. Wenn Sie regelmäßig Teile über 1 Meter drucken, prüfen Sie den Pellet-Druck (FGF). Granulat kostet oft nur 10-20 % des Filamentpreises und die Extrusionsraten liegen bei mehreren Kilogramm pro Stunde.
Häufige Fragen (FAQ)
Welche Düsentemperatur brauche ich für große ABS-Teile?
Für große ABS-Bauteile sollte die Düse auf ca. 250-260 °C eingestellt werden, um eine optimale Schmelzverbindung zu garantieren. Noch wichtiger ist jedoch eine geschlossene, beheizte Baukammer mit mindestens 70 °C, um Warping zu verhindern.
Wie lange dauert ein Druck im Großformat?
Das hängt stark von der Düsengröße und Technologie ab. Ein 500 mm hohes Bauteil kann mit einer 0,4 mm Düse 80 Stunden dauern. Mit einer 1,2 mm Düse und High-Speed-FDM lässt sich dies oft auf unter 24 Stunden reduzieren.
Lohnt sich ein SLA-Drucker für große Prototypen?
Ja, wenn Oberflächengüte und Maßhaltigkeit im Vordergrund stehen (z.B. im Automobil-Design). Durch schnelle Materialien wie das Draft Resin von Formlabs können auch große Volumen in akzeptabler Zeit gedruckt werden, allerdings sind die Materialkosten höher als bei FDM.
Kann ich Großformat-Drucker vor dem Kauf testen?
Absolut. Für Kunden im Großraum Nürnberg und im gesamten DACH-Raum bieten wir im BFI 3D Showroom Nürnberg die Möglichkeit, eigene CAD-Dateien auf unseren Maschinen live zu testen. So kaufen Sie nicht die Katze im Sack.
Fazit: Größe erfordert Kontrolle
Der Großformat-3D-Druck ist kein Plug-and-Play-Geschäft. Er erfordert ein tiefes Verständnis für Materialverhalten, Thermodynamik und Slicer-Einstellungen. Wer jedoch die Parameter beherrscht und in die richtige Hardware investiert, spart zehntausende Euro an Werkzeugkosten und verkürzt die Time-to-Market drastisch.
Egal ob Sie sich für die Präzision von DWS SLA-Druckern, die Robustheit von CreatBot oder die Hochtemperatur-Fähigkeiten von Intamsys interessieren: Der Schlüssel zum Erfolg liegt in der passenden Technologie für Ihre spezifische Anwendung.
Besuchen Sie uns im BFI 3D Showroom Nürnberg. Wir analysieren Ihre Bauteile, berechnen die echten Stückkosten und zeigen Ihnen die Maschinen im Live-Betrieb. Vereinbaren Sie jetzt eine Kostenlose Beratung und bringen Sie Ihre Produktion auf das nächste Level.
Tags: