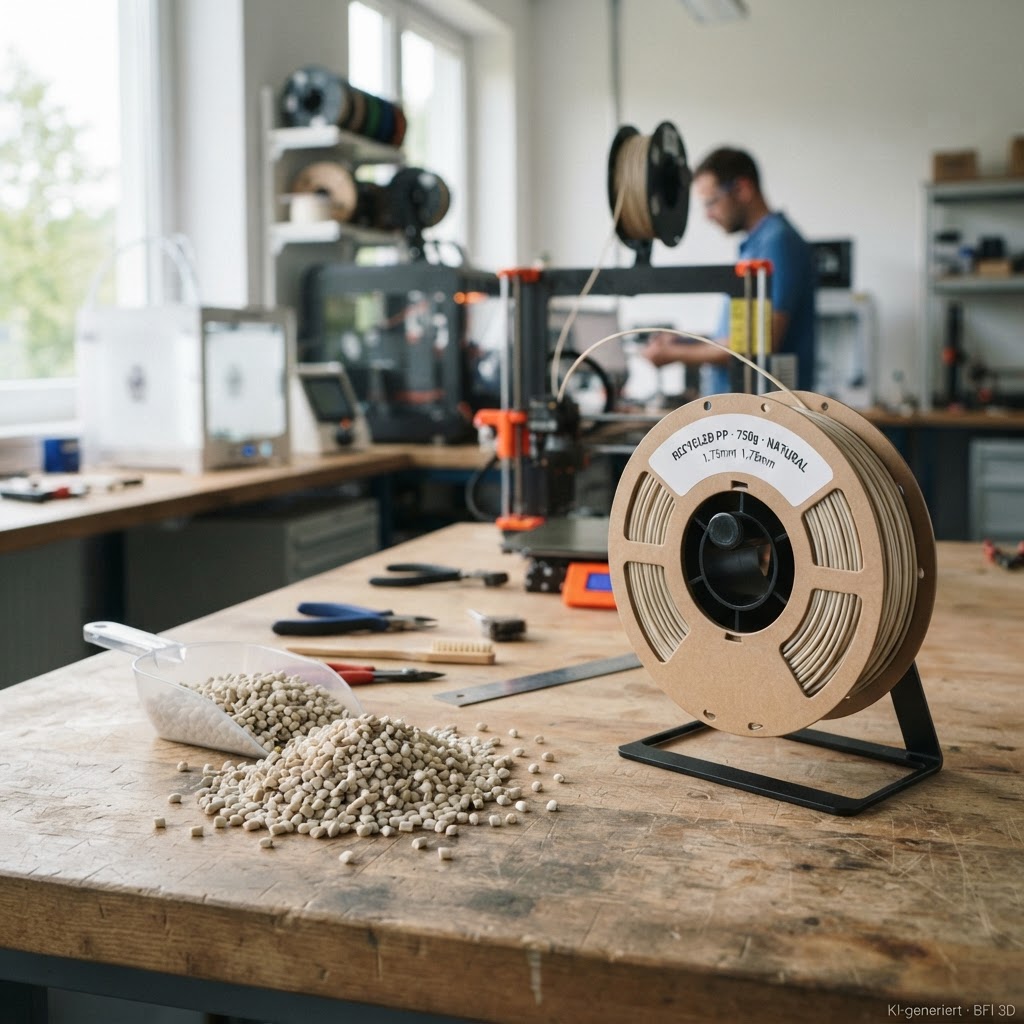
Wie aus Polypropylen-Abfällen hochwertiges 3D-Druck-Filament wird – mit echten Zahlen, Praxiserfahrung und den wichtigsten Stolperfallen beim PP-Recycling.
Polypropylen wegwerfen? Das wäre heute schlicht Verschwendung
Vor etwa zwei Jahren stand ich in einer Spritzgussfertigung in der Nürnberger Region. Der Hallenverantwortliche zeigte mir Gitterboxen voller PP-Angüsse, Fehlteile und Produktionsreste – alles sauber getrennt, alles thermoplastisch, alles grundsätzlich wiederverwertbar. Sein Problem: Der externe Recycler zahlt kaum etwas, der Entsorgungsnachweis kostet Zeit, und die Idee, das Material selbst weiterzunutzen, schien ihm wie Science Fiction. Dabei ist die Technologie längst da.
Polypropylen (PP) gehört zu den meistverarbeiteten Kunststoffen weltweit. In der industriellen Fertigung fällt es massenweise als Abfall an – und genau dieses Material lässt sich unter den richtigen Bedingungen zu brauchbarem FDM-Filament aufbereiten. Wie das konkret funktioniert, wo die Grenzen liegen und was ich in der Praxis gelernt habe, erkläre ich hier.
Der Prozessweg: Von der Gitterbox zum Druckerspool
Schritt 1: Sortierung und Reinigung
Das klingt trivial, ist aber der häufigste Fehler. PP aus der Produktion ist selten sortenrein. Schon kleinste Mengen Fremdpolymere – ein Prozent PE reicht oft – verändern die Schmelzviskosität spürbar und können später zu Verstopfungen oder brüchigen Schichten führen. In einem Projekt mit einem Automobilzulieferer haben wir mehrfach Chargen verloren, weil die Eingangskontrolle nicht konsequent genug war. Dichtetrennung im Wasserbad hilft: PP schwimmt (Dichte ca. 0,90–0,91 g/cm³), viele Fremdmaterialien sinken.
Nach der Sortierung kommt die Reinigung. Öle, Trennmittel und Staub müssen raus. Wir arbeiten mit einem einfachen Warmwasserbad mit mildem Tensid, anschließend Trocknung bei 60–70 °C über mindestens vier Stunden. PP ist zwar wenig hygroskopisch, aber Feuchtigkeitsreste erzeugen trotzdem Blasen im Filament.
Schritt 2: Granulierung
Angüsse und großflächige Teile müssen vor dem Extrudieren zerkleinert werden. Ein Schredder mit Siebkorb (Maschenweite 4–6 mm) liefert ein gleichmäßiges Granulat, das sich deutlich besser dosieren lässt als grobe Schnipsel. Zu feines Mahlgut unter einem Millimeter sollte man aussortieren – es neigt im Einzug zur Brückenbildung.
Schritt 3: Extrusion zum Filament
Hier wird es anspruchsvoll. PP hat einen relativ engen Verarbeitungsbereich: Die Schmelztemperatur liegt bei etwa 160–170 °C, verarbeitet wird es typischerweise bei 200–230 °C in der Extrusionsdüse. Für die Filamentextrusion empfehlen sich Temperaturen zwischen 185 und 210 °C, je nach Molekulargewicht des Rezyklats.
Der Durchmesser muss auf ±0,05 mm genau sein, sonst gibt es beim Drucken Unterextrusion oder Verstopfungen. Ein Laser-Mikrometer in der Abzugsstrecke ist kein Luxus – es ist die Voraussetzung für reproduzierbare Ergebnisse. Die Abzugsgeschwindigkeit liegt je nach Extruderleistung zwischen 3 und 8 m/min, die Wasserkühlung sollte auf 15–20 °C geregelt sein.
Ein Punkt, der mich anfangs überrascht hat: Recycliertes PP verhält sich nicht wie Neuware. Die Schmelzflussrate (MFI) steigt mit jedem Verarbeitungsschritt durch thermischen Abbau – das bedeutet, das Material wird dünnflüssiger. Wer mit einem MFI von 12 g/10 min einsteigt, hat nach zweimaliger Verarbeitung vielleicht 18–22 g/10 min. Das muss man kompensieren, etwa durch niedrigere Extrusionstemperaturen oder angepasste Schraubengeometrie.
Drucken mit recyceltem PP-Filament: Was funktioniert, was nicht
PP ist auch als Neuware kein einfaches Filament. Die geringe Oberflächenenergie macht Adhäsion zum Problem – weder auf Glas noch auf PEI hält es vernünftig. Beim Recyclatr verschärft sich das, weil Additive (Nukleierungsmittel, Stabilisatoren) aus dem Ursprungsmaterial variieren können.
Drucktemperatur: 220–240 °C, Bett 80–100 °C. Eine PP-Folie als Druckunterlage ist in meiner Erfahrung nach wie vor die zuverlässigste Lösung. Geschlossener Bauraum ist Pflicht – PP verzieht stark bei Temperaturschwankungen, vor allem bei größeren Bauteilen.
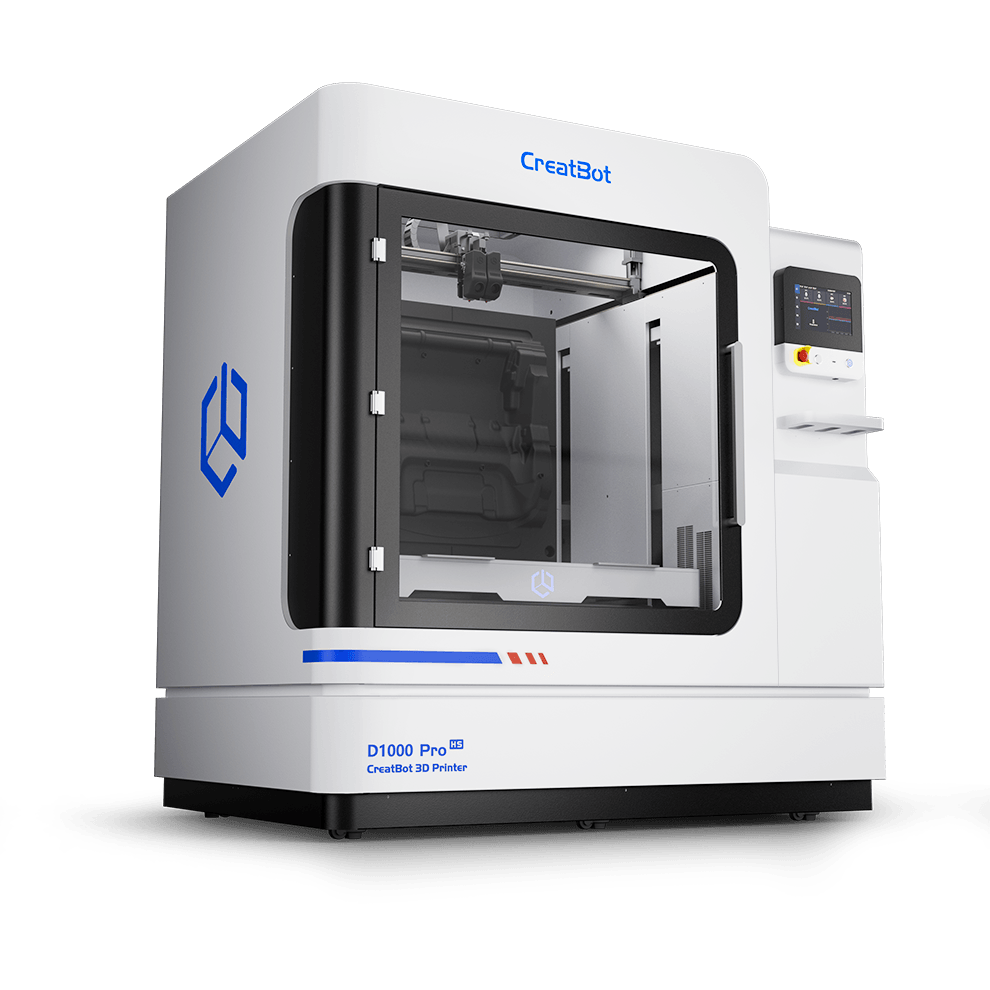
Für diese Anforderungen eignen sich besonders Drucker mit geschlossenem, beheizbarem Bauraum. Der CreatBot Grossformat-Drucker etwa bietet genau diese Kombination und wird von uns in Projekten eingesetzt, wo PP-Rezyklate getestet werden. Wer direkt mit Pellets statt mit Filament arbeiten will, spart sich die Extrusion komplett – Pellet-Druck (FGF) ist für PP-Recycling oft sogar der direktere Weg.
Mechanisch ist Recycling-PP durchaus konkurrenzfähig. Zugfestigkeit liegt je nach Materialqualität bei 25–33 MPa, Biegemodul um 1.000–1.300 MPa. Für funktionale Halter, Verkleidungen oder Prototypen völlig ausreichend. Für sicherheitsrelevante Bauteile würde ich Rezyklat aber nicht ohne vorherige Materialprüfung einsetzen.
Die Kosten – und warum sich das rechnet
Neues PP-Filament kostet je nach Qualität 25–45 € pro Kilogramm. Selbst extrudiertes Rezyklat kommt auf Energie- und Maschinenkosten von 3–8 € pro Kilogramm, wenn man Sortierung und Arbeit einrechnet eher 8–15 €. Der Hebel ist also real – aber er rechnet sich erst ab einem gewissen Volumen. Unter 50 kg im Monat lohnt eine eigene Extrusionslinie kaum.
Betriebe, die kleinere Mengen recyceln wollen, fahren besser mit einem Dienstleister oder schauen sich Community-Initiativen wie lokale Makerspaces mit Recycling-Equipment an. Einen groben ROI können Interessenten auch über unseren ROI-Rechner durchkalkulieren.
Was das Ganze wirklich bremst
Die größte Hürde ist nicht die Technologie – die existiert. Es ist die Qualitätskonsistenz. Industriekunden brauchen reproduzierbare Materialeigenschaften, und genau die schwanken bei Rezyklaten stärker. Ohne ordentliche Eingangsprüfung, ohne MFI-Messung, ohne Zugprüfung an Stichproben ist man eigentlich blind.
Dazu kommt das Thema Zertifizierung. Wer in regulierten Branchen arbeitet – Medizin, Automotive, Luft- und Raumfahrt – der braucht Materialnachweise, die sich mit Recycling-Chargen schwer belegen lassen. Das ist keine Meinung, das ist gelebte Realität in Projekten, die ich begleite.
Für alle anderen, besonders in der Lohnfertigung, im Prototypenbau oder in der Intralogistik, ist PP-Recycling zu Filament heute eine wirtschaftlich und technisch reife Option.
Fazit
Aus Polypropylen-Abfällen wird kein Wundermaterial – aber ein durchaus brauchbares, günstiges FDM-Filament, das in vielen Anwendungen Neuware sinnvoll ersetzen kann. Die Schlüssel sind saubere Sortierung, kontrollierte Extrusion und ein Drucker, der PP wirklich kann.
Wenn Sie konkrete Projekte rund um PP-Recycling oder nachhaltigen 3D-Druck planen, sprechen Sie uns an. Die kostenlose BFI 3D Beratung ist genau für solche Fragen da – ohne Verkaufsdruck, mit echtem Praxiswissen.
Tags: